在当今数据驱动的世界中,数据中心基础设施是全球互联、云服务和数字运营的基石…
查看详情 >>
扭矩工具校准全面解读——概念、意义与实验室实测过程
扭矩工具校准全面解读——概念、意义与实验室实测过程
扭矩工具校准全面解读——概念、意义与实测过程
将一把扭矩工具设定到 500 ft-lb 是一回事,而知道它实际输出 500 ft-lb 则是另一回事。
这正是校准的意义所在。
校准能够确认扭矩工具的实际性能——它是否在规定的精度范围内运行,以及是否需要进行调整。
在本文中,我们将详细解读校准究竟能告诉您什么、实验室内部的具体操作流程,以及 RAD 公司如何对扭矩工具进行验证、调整和记录。
校准扭矩工具意味着什么?
简单来说,校准就是建立扭矩工具的设定值与它实际产生的扭矩之间的关系。
对于某些电子控制的扭矩工具,这可能涉及确定需要多少电机电流才能达到特定的扭矩输出值。其他类型的工具可能使用不同的操作输入参数,但原理相同:工具在已校准的参考设备上运行,其测得的输出值会与目标值进行比较。
在 RAD Torque Systems 公司,这种比较是使用扭矩传感器和受控拧紧夹具等设备来完成的。
扭矩传感器用于测量工具产生的扭矩。拧紧夹具创建一个受控的测试环境,使工具能够在该环境中运行,而反力系统则负责平衡扭矩循环过程中产生的反向作用力。RAD 校准系统将这些组件整合在一起,支持扭矩工具的校准和输出验证,其量程最高可达 15,000 ft-lb 或 20,000 Nm。
校准、验证和调整不是一回事
尽管这些术语有时被混用,但校准、验证和调整描述的是过程中的不同环节。
校准:建立工具设定值与其测得扭矩输出值之间的关系。
验证:检查测得输出值是否符合既定要求,例如工具标称的精度规格。
调整:当工具的输出值不符合要求时,对其运行状态进行更改。
因此,工具可以只进行校准而无需调整——校准结果可能表明工具本身已在规格范围内。然而,当需要调整时,调整后必须再次对工具进行测量,以验证其现在是否满足适用要求。
测试的范围则更广。功能性测试可以确认工具能否正常运行、其控制部件是否响应、各组件是否工作,但仅凭功能性测试并不能确立其扭矩精度。
正如 RAD Torque Systems 的质量保证经理 Trevor Kramer 所解释的那样:“验证是确定工具是否达到所需精度。如果未达到,则对校准进行调整,并再次对工具进行测试。”
为什么扭矩工具校准很重要?
工具若超出其规定的精度范围运行,实际施加的扭矩可能会大于或小于预期值。
扭矩过小可能无法产生足够的夹紧力,而扭矩过大则会给紧固件、连接件或相关部件带来不必要的应力。具体后果取决于实际应用场景,但这两种情况都无法实现精密扭矩工艺所期望的控制水平。
校准可以帮助组织:
确认工具始终处于规定的精度范围内
识别工具性能的变化
支持内部质量控制流程
维护校准和保养记录
满足客户、项目或行业的文档要求
降低紧固过程中的不确定性
正如 RAD 的产品经理 Brian Warmerdam 所解释的那样,当扭矩数据需要被记录和验证时,校准变得更加重要:
“正确的校准能让您对工具的扭矩输出充满信心。在那些记录和归档螺栓连接数据变得越来越重要的行业——例如风力发电机组维护——校准通过确认工具正常运行且输出扭矩准确,为这些数据提供了有力支持。”
在工具被反复使用、经受严苛工况或依赖其产生可记录结果的应用场景中,校准尤为重要。
然而,有一个重要的区别需要明确:校准工具并不能保证它所完成的每一个连接点的完整性。
校准后的工具只是整个连接环节中的一部分
校准证书记录的只是工具在受控条件下与参考设备进行比对的表现。而实际的螺栓连接接头会引入额外的变量。
紧固件状态、润滑情况、涂层、螺纹摩擦系数、接头刚度、工具对中性、附件以及反力臂的放置位置,都可能影响紧固过程,或影响施加扭矩与最终螺栓张紧力之间的关系。
这意味着,工具本身可能运行正常,但应用过程中的其他环节出现问题,同样会影响最终结果。
一个常见的误解是,认为在受控实验室中校准过的工具,必定能在每个现场应用中产生完全相同的结果。实验室确认的是工具本身的性能,而不是客户接头中的每一个变量。
RAD 扭矩工具校准流程内部揭秘
RAD Torque 位于不列颠哥伦比亚省阿伯茨福德市的工厂内设有一个通过 ISO/IEC 17025 认证的校准实验室。ISO/IEC 17025 是测试和校准实验室用以证明其能力、公正性以及出具有效结果能力的国际标准。
具体的校准程序因工具型号、扭矩范围及所需服务的不同而有所差异,但总体流程包括几个关键阶段。
记录工具的初始性能
当客户的工具送达时,首先会在其“发现时”状态下记录其性能表现。
“发现时”结果显示了工具在校准调整或维修完成之前的性能状况。如果工具送达时已超出其精度规格,这些结果可以帮助客户评估该工具之前的使用场景,并判断是否需要重新审查此前完成的工作。
测量扭矩输出
将工具连接到校准装置上,并使其在受控拧紧夹具上运行。已校准的扭矩传感器会测量每个工作循环中的输出值。
实验室不会只检查单个扭矩设定点,而是会在工具的适用量程范围内选取多个点进行综合评估。具体的测试点数因工具类型和操作程序而异。
同时,工具会在每个测试点上进行多次重复操作。单次可接受读数不足以证明工具能保持稳定一致的性能。
“我们进行多次测试,是为了测量重复性。我们不希望一次读数在规格范围内,另一次却超出范围。”——Trevor,质量保证经理
将结果与规格进行比较
测得的输出值会与工具标称的精度规格进行比对。
如果工具满足适用要求,则通过验证。如果结果超出允许范围,则工具可能需要进行校准调整、进一步评估或维修。
一旦调整或维修完成,校准过程将重新进行。调整本身并不能证明工具已经准确——其输出值必须再次被测量。
记录最终结果 / 最终结果归档 / 出具校准报告
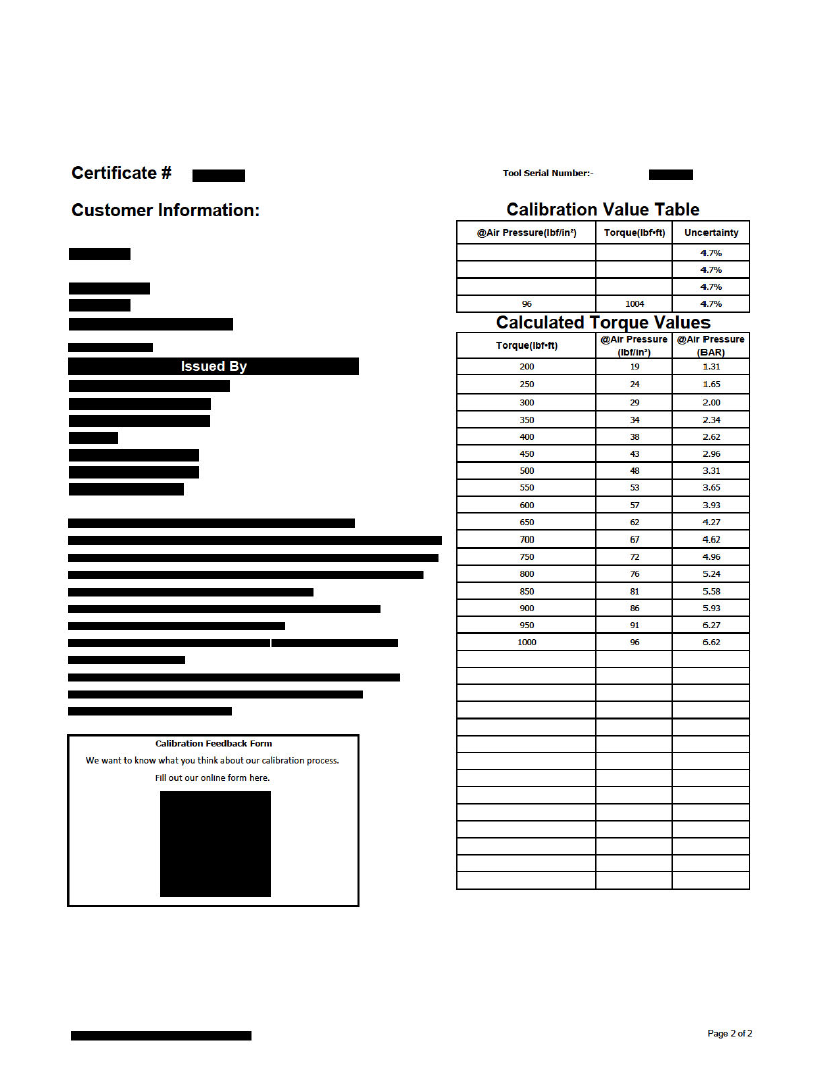
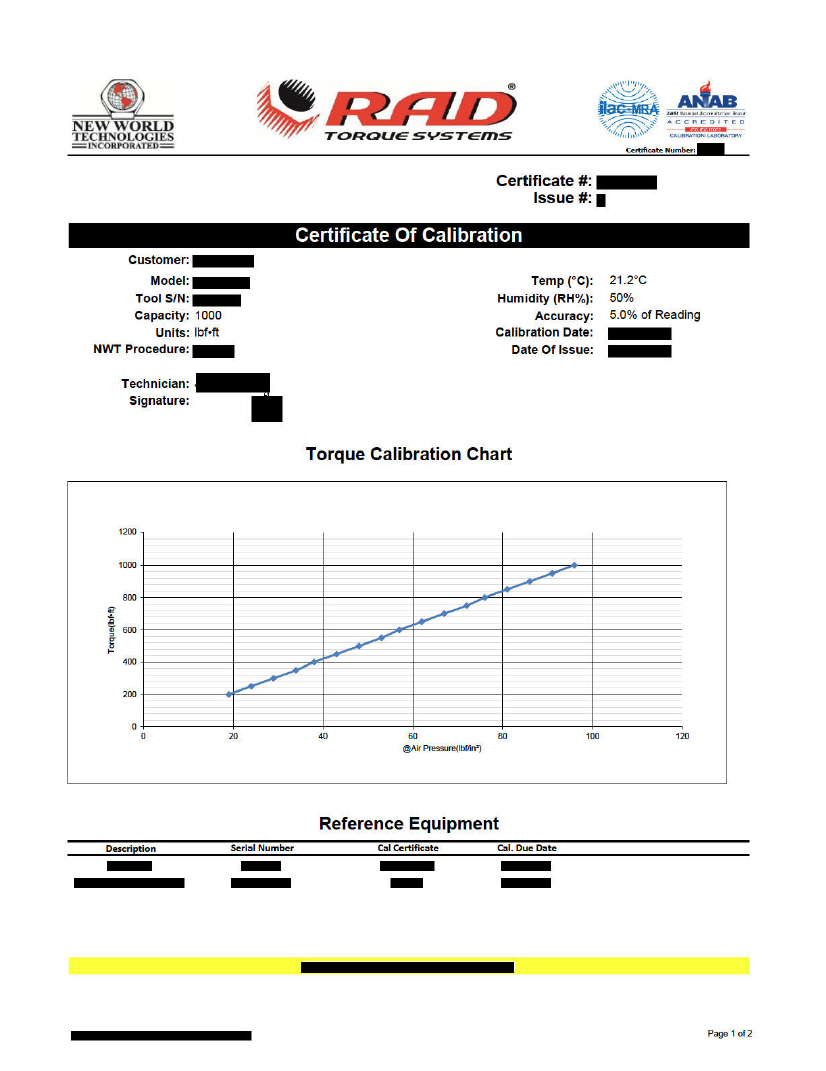
工具在校准或调整后的性能以其“离开时”状态进行记录。
随附的校准证书包括(但不限于):
工具识别信息:型号、序列号、量程及单位
校准日期、操作规程及校准员
环境条件:温度和湿度
工具标称精度
实际校准结果及扭矩图表
测量不确定度
所使用的参考设备及其校准状态
可追溯至国际单位制(SI)
校准范围或限制,例如“仅限最大扭矩”
注意:接头刚度、反力点、夹紧载荷及现场应用条件均可能影响实际工况下的扭矩精度
证书记录的是工具在校准时的状态,并不保证工具会无限期地保持在规格范围内。
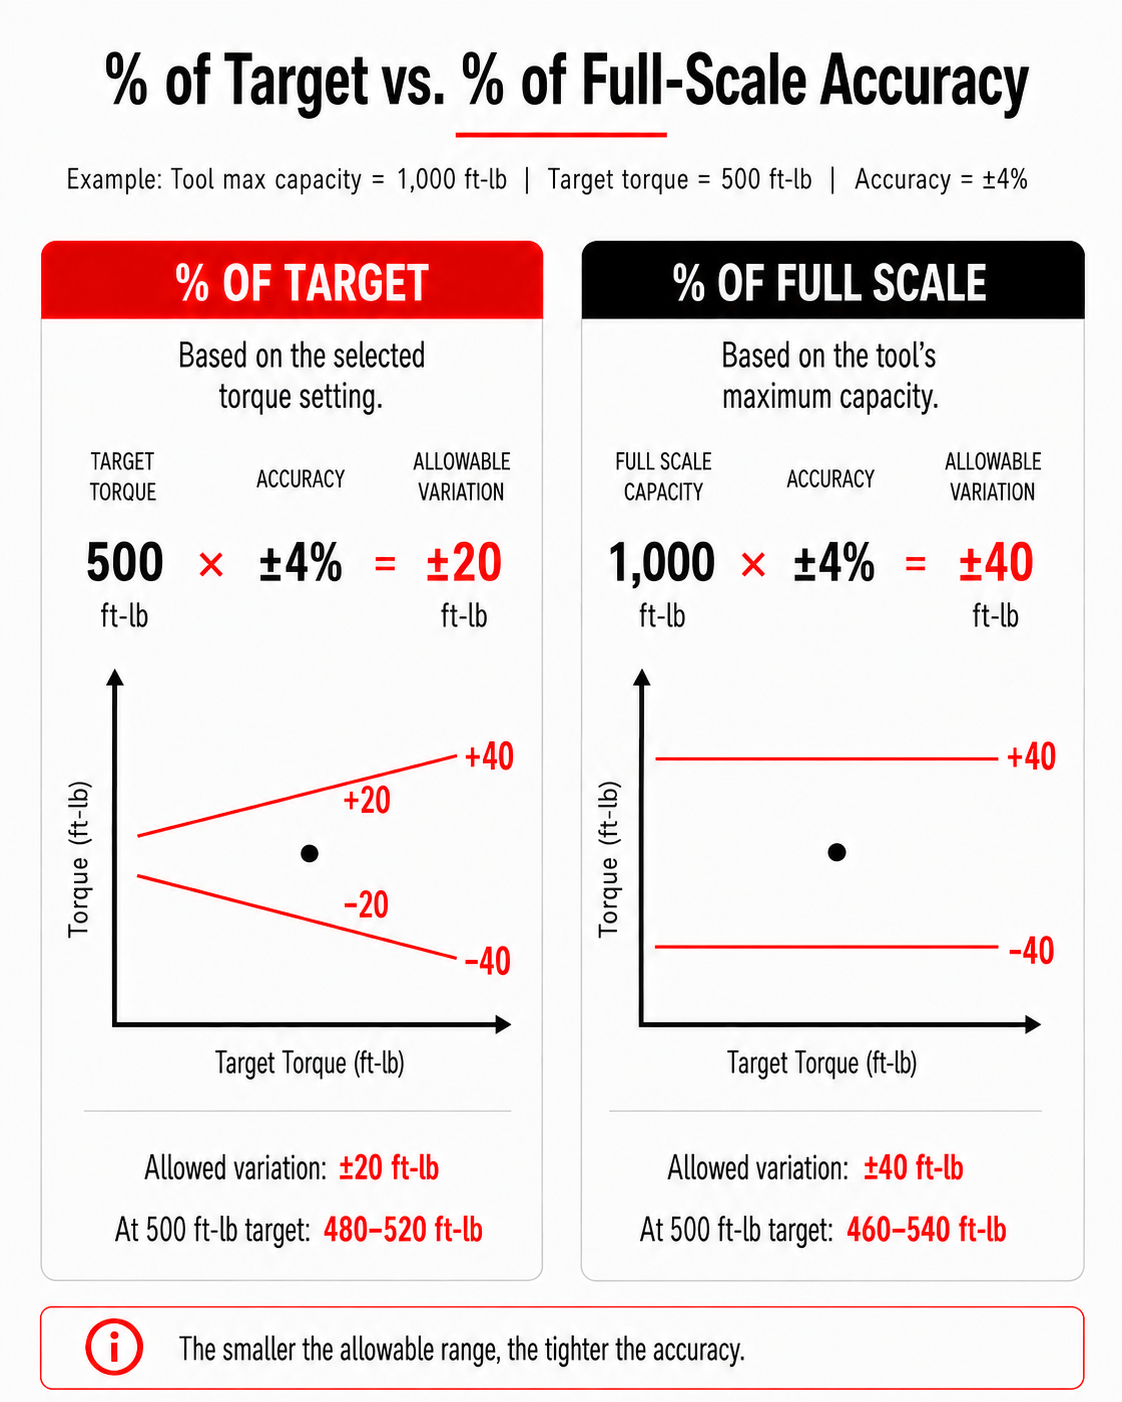
理解基于目标值与基于满量程的扭矩精度
并非所有扭矩精度规格的计算方式都相同。
以目标值百分比表示的精度,是基于所选定的扭矩设定值计算的。
例如,在目标值为 500 ft-lb 的情况下,精度规格为 ±4%(基于目标值),则表示允许的偏差为 ±20 ft-lb。
以满量程百分比表示的精度,则是基于工具的最大量程计算的。
如果一把工具的最大量程为 1,000 ft-lb,那么 ±4%(基于满量程)就表示 ±40 ft-lb 的偏差——即使该工具实际设定值低于其最大量程也是如此。
这种差异在工具量程的低端区域尤为显著。两把工具可能都标称 ±4% 的精度,但允许偏差的实际数值可能完全不同,取决于该百分比是基于目标设定值还是工具满量程计算的。
因此,客户在比较扭矩工具规格时,不应仅看百分比数字本身。
什么是重复性和测量不确定度?
精度描述了工具测得的输出值与目标值之间的吻合程度。
重复性描述了工具在相同条件下反复测试时,输出结果的一致性程度。
一把工具可能产生非常稳定的读数,但始终稳定地高于或低于目标值。这正是校准既要考虑测量值、又要考虑重复结果一致性的原因。
测量不确定度涉及的则是另一个概念。每一次测量都存在一定程度的不确定性。参考设备、校准方法、环境条件以及结果的重复性,都可能影响实验室的不确定度计算。
计量溯源性通过一条不间断的、有文件记录的校准链,将测量结果与公认的参考标准联系起来,而链条中的每一步都会对测量不确定度产生影响。
重复性、不确定度和溯源性共同作用,帮助建立对校准报告结果的信心。
扭矩工具应多久校准一次?
并不存在一个适用于所有工具和所有应用的通用校准周期。
合适的校准周期取决于以下因素:
工具的使用频率
工作环境的严苛程度
以往的校准结果
工具维护和维修历史
客户的质量要求
行业标准或项目要求
错误结果所带来的风险
RAD 建议将每年校准和维护作为扭矩扳手的一般保养指南。然而,客户最终需要根据工具的实际使用情况和应用场景来制定合适的周期。
工具在经历超载、撞击、维修、出现异常结果或其他可能影响其性能的事件之后,也可能需要进行额外的验证。
扭矩输出能否在现场进行验证?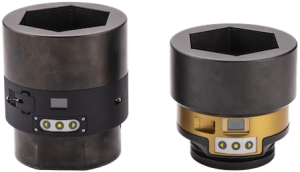
扭矩输出也可以在校准实验室之外,使用合适的核查设备进行检测。
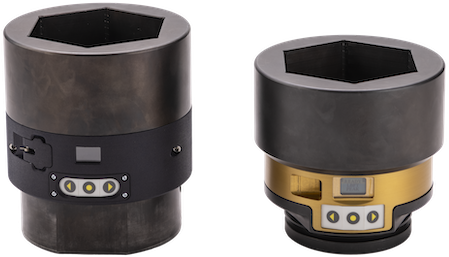
例如,RAD Smart Sockets™ 利用传感器技术在扭矩循环过程中直接测量螺栓上的扭矩。它们可以提供峰值扭矩读数、合格/不合格指示以及数据记录功能,因此对于工具验证和螺栓连接故障排查非常有用。
现场验证可以帮助确认工具在选定的目标点上是否能产生可接受的结果。但它并不能自动取代完整的实验室校准——特别是在需要认证文件、调整或对工具全量程进行全面评估的情况下。
校准带来的是信心,而非假设
校准不仅仅是一张证书或标签上的一个日期。
它是一个受控的过程——测量扭矩工具的实际性能,将该性能与既定规格进行比对,并记录结果。必要时,它还会指明工具何时需要调整或进一步维护。
凭借ISO/IEC 17025认可的实验室、专用校准系统以及扭矩核查技术,RAD从多个层面支持校准工作:制造和维修扭矩工具、测量其输出,并为客户提供可在现场验证性能的设备。
对于操作人员而言,结论很简单:校准确认了工具已经过与公认参考设备的比对评估。再配合正确的工具选型、接头设置和操作程序,校准为可控的工业螺栓连接提供了必要的基础。

RAD工具,可靠耐用的工业扭矩扳手,专为长久使用而打造。
RAD Torque Systems 每天提供可靠的工业扭矩扳手性能。在 RAD Torque Systems,耐用性……
查看详情 >>
以设计提速:B-RAD X™ 系列再添三款新型号
速度比 B-RAD SELECT 系列提升高达 55%,...
查看详情 >>